El tratamiento térmico localizado permite aplicar un ciclo controlado de calentamiento y enfriamiento sobre una zona concreta de un componente industrial. Se utiliza principalmente en soldaduras, tuberías, recipientes a presión y reparaciones en campo cuando no es posible o no resulta eficiente introducir el equipo completo en un horno.
Esta técnica requiere controlar con precisión la temperatura, las velocidades de calentamiento y enfriamiento, los tiempos de permanencia y la distribución del calor. Una ejecución incorrecta puede generar diferencias térmicas, deformaciones o nuevas tensiones en el material.
Por ello, cada tratamiento debe planificarse según la composición del metal, el espesor, la geometría, el tipo de soldadura y los requisitos establecidos en el procedimiento aplicable.
¿Qué es un tratamiento térmico localizado?
Un tratamiento térmico localizado consiste en calentar únicamente la soldadura y una zona determinada del material adyacente, en lugar de someter todo el componente a un ciclo térmico.
Cuando se realiza después de soldar, este procedimiento se conoce como tratamiento térmico post-soldadura localizado o PWHT localizado. Su objetivo habitual es reducir las tensiones residuales generadas durante la soldadura y modificar determinadas propiedades del material y de la zona afectada por el calor.
La soldadura provoca un calentamiento y enfriamiento desigual. Mientras el metal depositado y las áreas próximas alcanzan temperaturas elevadas, el resto del componente permanece a una temperatura inferior. Esta diferencia puede producir contracciones, cambios microestructurales y tensiones residuales.
Mediante un ciclo térmico controlado es posible reducir estas tensiones, ajustar la dureza y mejorar la estabilidad de la unión. Los resultados dependerán siempre del material y del procedimiento definido para el proyecto.
¿Cuándo se utiliza un tratamiento térmico localizado?
El tratamiento localizado es especialmente útil cuando el tamaño, la geometría o la ubicación del componente impiden realizar el proceso en un horno fijo.
Es habitual en los siguientes casos:
- Soldaduras circunferenciales de tuberías.
- Reparaciones realizadas durante paradas de planta.
- Uniones entre tuberías, bridas y accesorios.
- Soldaduras en recipientes a presión.
- Conexiones entre tubuladuras y equipos.
- Componentes instalados en refinerías o plantas energéticas.
- Estructuras offshore y navales.
- Equipos demasiado grandes para introducirlos en un horno.
- Intervenciones donde no resulta viable desmontar el componente.
La principal ventaja es que permite ejecutar el tratamiento térmico in situ, actuando únicamente sobre la zona necesaria y reduciendo los trabajos de desmontaje, transporte y manipulación.
No obstante, que el tratamiento sea localizado no significa que su alcance pueda limitarse al cordón de soldadura. Es necesario definir una banda calentada con anchura suficiente y controlar la transición de temperatura hacia las zonas no tratadas.
Diferencias entre el tratamiento localizado y el tratamiento en horno
En un tratamiento térmico realizado en horno, el componente completo se introduce en un recinto donde la temperatura puede distribuirse de manera homogénea. Es la opción más adecuada cuando el tamaño de la pieza y la disponibilidad de instalaciones lo permiten.
En el tratamiento localizado, el calor se aplica sobre una zona limitada mediante resistencias eléctricas, sistemas de inducción u otros equipos adaptados al componente.
La principal dificultad consiste en controlar los gradientes térmicos. Mientras la soldadura y la banda tratada alcanzan la temperatura prevista, las áreas más alejadas permanecen a temperaturas inferiores. Si esta transición es demasiado brusca, pueden aparecer deformaciones o tensiones adicionales.
Por esta razón, deben calcularse correctamente:
- La anchura de la banda calentada.
- La zona de control de temperatura.
- La extensión del aislamiento.
- La posición de los elementos calefactores.
- La ubicación y el número de termopares.
- Las velocidades de calentamiento y enfriamiento.
- El tiempo de permanencia.
- La diferencia de temperatura permitida entre puntos.
La elección entre un tratamiento completo y uno localizado debe realizarse considerando la normativa, el procedimiento de soldadura, las características del material y las condiciones del proyecto.
¿Cómo se realiza un PWHT localizado?
El proceso comienza con el estudio técnico de la soldadura y del componente. En esta fase se analizan el material base, el espesor, el diámetro, la geometría, las condiciones de acceso y los requisitos del código o especificación aplicable.
A partir de esta información se define el procedimiento de tratamiento térmico.
Preparación de la zona
Antes de colocar los equipos se inspecciona la superficie y se delimita la zona que debe calentarse. También se revisan posibles elementos próximos que puedan verse afectados por la temperatura.
La preparación debe garantizar un contacto adecuado entre el componente, los elementos calefactores y los sensores.
Instalación de los elementos calefactores
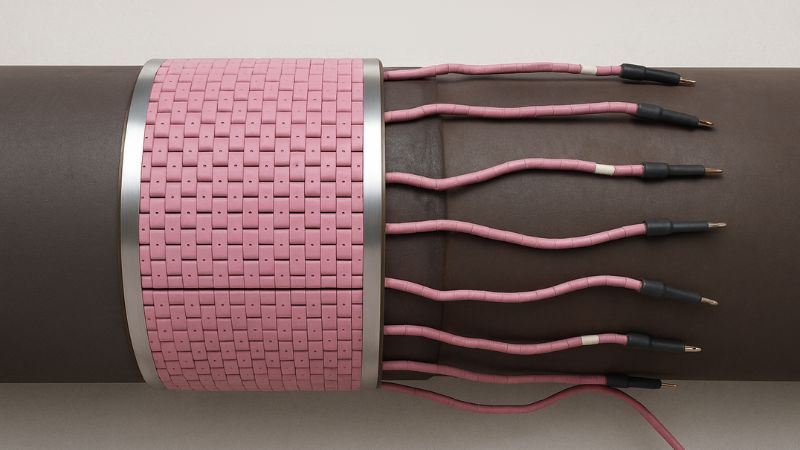
En aplicaciones locales se utilizan habitualmente resistencias eléctricas flexibles, disponibles en formatos como colchonetas, bandas o serpentines.
Estos elementos pueden adaptarse a tuberías, bridas, depósitos y otras geometrías industriales. Se distribuyen alrededor de la soldadura para conseguir una aportación de calor homogénea.
Otra posibilidad es el calentamiento por inducción, que genera calor mediante campos electromagnéticos. Este método puede resultar especialmente útil cuando se necesita una transferencia rápida y localizada de energía.
Colocación del aislamiento
El aislamiento térmico reduce las pérdidas de calor y ayuda a distribuir la temperatura de manera uniforme. También favorece el control de las velocidades de calentamiento y enfriamiento.
Debe cubrir tanto la zona calentada como el área necesaria para suavizar la transición térmica hacia el resto del componente.
Instalación de termopares
Los termopares se fijan en puntos estratégicos para medir la evolución de la temperatura. Su número y ubicación dependerán del tamaño, la geometría y las tolerancias definidas en el procedimiento.
Una colocación incorrecta puede proporcionar lecturas que no representen la temperatura real de la soldadura o de la zona afectada térmicamente.
Los sensores se conectan a programadores y registradores que permiten controlar el ciclo y generar una gráfica del tratamiento.
Ejecución y registro de la curva térmica
Una vez preparado el sistema, comienza el calentamiento siguiendo la rampa establecida. Al alcanzar la temperatura requerida se mantiene durante el tiempo definido y, posteriormente, se inicia el enfriamiento controlado.
Durante todo el proceso se supervisan las lecturas de los termopares. Si se detectan desviaciones, el equipo técnico debe valorar los ajustes necesarios de acuerdo con el procedimiento.
El registro de temperaturas proporciona trazabilidad y permite demostrar que el ciclo se ha ejecutado dentro de los parámetros establecidos.
Métodos utilizados en tratamientos térmicos localizados
Resistencias eléctricas
El calentamiento mediante resistencias es uno de los métodos más utilizados en reparaciones y tratamientos locales en campo.
Su flexibilidad permite adaptarlo a tuberías, soldaduras circunferenciales y componentes con geometrías complejas. Además, facilita la división del área en diferentes canales de control.
Inducción
El calentamiento por inducción utiliza bobinas para generar corrientes inducidas en el metal. Permite aplicar energía de manera rápida y controlada sobre zonas concretas.
El diseño del arrollamiento, la potencia y la distancia respecto al componente deben calcularse según la geometría y las propiedades del material.
Hornos portátiles
Cuando se necesita tratar una pieza completa, pero no es posible trasladarla a un horno fijo, pueden construirse hornos portátiles alrededor del componente.
Esta solución resulta útil para piezas de grandes dimensiones, prefabricación de tuberías o proyectos desarrollados directamente en las instalaciones del cliente.
Tratamientos térmicos localizados con Intec Heat
En Intec Heat realizamos el estudio, la planificación y la ejecución de tratamientos térmicos post-soldadura tanto en taller como en campo.
Disponemos de equipos eléctricos, equipos de inducción, programadores automáticos, registradores y termopares para adaptar cada ciclo a las características del componente.
Nuestros técnicos controlan las diferentes fases del tratamiento y genera el registro necesario para asegurar la trazabilidad del proceso.
Cada tratamiento térmico localizado requiere una solución específica. Analizar correctamente el material, la geometría, la soldadura y las condiciones de ejecución es la base para obtener una distribución uniforme de temperatura y alcanzar los resultados definidos en el procedimiento.
Contacta con Intec Heat para estudiar las necesidades de tu proyecto y diseñar el tratamiento térmico más adecuado.