Le traitement thermique localisé permet d’appliquer un cycle contrôlé de chauffage et de refroidissement sur une zone précise d’un composant industriel. Il est principalement utilisé pour les soudures, les tuyauteries, les appareils sous pression et les réparations sur site lorsqu’il n’est pas possible ou efficace d’introduire l’ensemble de l’équipement dans un four.
Cette technique exige un contrôle précis de la température, des vitesses de chauffage et de refroidissement, des temps de maintien et de la répartition de la chaleur. Une exécution incorrecte peut provoquer des écarts thermiques, des déformations ou de nouvelles contraintes dans le matériau.
C’est pourquoi chaque traitement doit être planifié en fonction de la composition du métal, de son épaisseur, de sa géométrie, du type de soudure et des exigences définies dans la procédure applicable.
Qu’est-ce qu’un traitement thermique localisé ?
Un traitement thermique localisé consiste à chauffer uniquement la soudure et une zone déterminée du matériau adjacent, au lieu de soumettre l’ensemble du composant à un cycle thermique.
Lorsqu’il est réalisé après le soudage, ce procédé est appelé traitement thermique localisé après soudage, ou PWHT localisé. Son objectif habituel est de réduire les contraintes résiduelles générées au cours du soudage et de modifier certaines propriétés du matériau et de la zone affectée thermiquement.
Le soudage provoque un chauffage et un refroidissement non uniformes. Alors que le métal déposé et les zones voisines atteignent des températures élevées, le reste du composant demeure à une température inférieure. Cette différence peut entraîner des contractions, des modifications microstructurales et des contraintes résiduelles.
Un cycle thermique contrôlé permet de réduire ces contraintes, d’ajuster la dureté et d’améliorer la stabilité de l’assemblage. Les résultats dépendent toujours du matériau et de la procédure définie pour le projet.
Quand utilise-t-on un traitement thermique localisé ?
Le traitement localisé est particulièrement utile lorsque la taille, la géométrie ou l’emplacement du composant empêchent de réaliser le procédé dans un four fixe.
Il est couramment utilisé dans les cas suivants :
- Soudures circonférentielles de tuyauteries.
- Réparations effectuées lors des arrêts d’installations.
- Assemblages entre tuyaux, brides et raccords.
- Soudures sur des appareils sous pression.
- Connexions entre piquages et équipements.
- Composants installés dans des raffineries ou des centrales énergétiques.
- Structures offshore et navales.
- Équipements trop volumineux pour être introduits dans un four.
- Interventions pour lesquelles le démontage du composant n’est pas envisageable.
Son principal avantage est de permettre de réaliser le traitement thermique in situ, uniquement sur la zone nécessaire, tout en réduisant les opérations de démontage, de transport et de manutention.
Toutefois, le fait que le traitement soit localisé ne signifie pas que son périmètre puisse être limité au seul cordon de soudure. Il est nécessaire de définir une bande chauffée d’une largeur suffisante et de contrôler la transition thermique vers les zones non traitées.
Différences entre le traitement localisé et le traitement au four
Lors d’un traitement thermique au four, l’ensemble du composant est placé dans une enceinte où la température peut être répartie de manière homogène. Il s’agit de l’option la plus adaptée lorsque les dimensions de la pièce et les installations disponibles le permettent.
Dans le cas d’un traitement localisé, la chaleur est appliquée sur une zone limitée à l’aide de résistances électriques, de systèmes d’induction ou d’autres équipements adaptés au composant.
La principale difficulté consiste à contrôler les gradients thermiques. Alors que la soudure et la bande traitée atteignent la température prévue, les zones plus éloignées restent à des températures inférieures. Si cette transition est trop brutale, des déformations ou des contraintes supplémentaires peuvent apparaître.
Pour cette raison, il convient de déterminer correctement :
- La largeur de la bande chauffée.
- La zone de contrôle de la température.
- L’étendue de l’isolation.
- La position des éléments chauffants.
- L’emplacement et le nombre de thermocouples.
- Les vitesses de chauffage et de refroidissement.
- Le temps de maintien.
- L’écart de température autorisé entre les différents points.
Le choix entre un traitement complet et un traitement localisé doit tenir compte de la réglementation, du mode opératoire de soudage, des caractéristiques du matériau et des conditions du projet.
Comment réalise-t-on un PWHT localisé ?
Le processus commence par une étude technique de la soudure et du composant. Cette étape comprend l’analyse du matériau de base, de l’épaisseur, du diamètre, de la géométrie, des conditions d’accès ainsi que des exigences du code ou de la spécification applicable.
À partir de ces informations, la procédure de traitement thermique est définie.
Préparation de la zone
Avant d’installer les équipements, la surface est inspectée et la zone devant être chauffée est délimitée. Les éléments situés à proximité susceptibles d’être affectés par la température sont également contrôlés.
La préparation doit garantir un contact approprié entre le composant, les éléments chauffants et les capteurs.
Installation des éléments chauffants
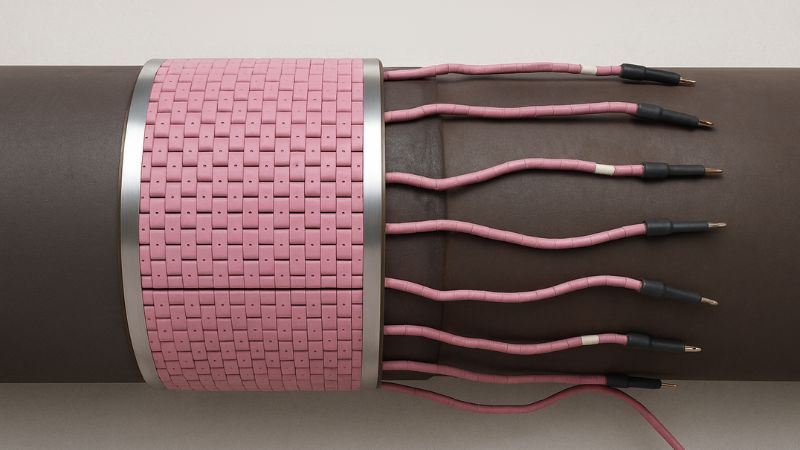
Pour les applications localisées, des résistances électriques flexibles sont couramment utilisées, sous différentes formes telles que des matelas chauffants, des bandes ou des serpentins.
Ces éléments peuvent être adaptés aux tuyauteries, brides, réservoirs et autres géométries industrielles. Ils sont répartis autour de la soudure afin d’obtenir un apport thermique homogène.
Le chauffage par induction constitue une autre possibilité. Il génère de la chaleur grâce à des champs électromagnétiques. Cette méthode peut être particulièrement adaptée lorsqu’un transfert d’énergie rapide et localisé est nécessaire.
Mise en place de l’isolation
L’isolation thermique réduit les pertes de chaleur et contribue à répartir la température de manière uniforme. Elle facilite également le contrôle des vitesses de chauffage et de refroidissement.
Elle doit couvrir aussi bien la zone chauffée que la surface nécessaire pour assurer une transition thermique progressive vers le reste du composant.
Installation des thermocouples
Les thermocouples sont fixés à des points stratégiques afin de mesurer l’évolution de la température. Leur nombre et leur emplacement dépendent de la taille, de la géométrie et des tolérances définies dans la procédure.
Un mauvais positionnement peut fournir des mesures qui ne représentent pas correctement la température réelle de la soudure ou de la zone affectée thermiquement.
Les capteurs sont reliés à des programmateurs et à des enregistreurs permettant de contrôler le cycle et de générer une courbe du traitement.
Exécution et enregistrement de la courbe thermique
Une fois le système préparé, le chauffage débute conformément à la rampe définie. Lorsque la température requise est atteinte, elle est maintenue pendant la durée prévue, puis le refroidissement contrôlé commence.
Les relevés des thermocouples sont surveillés pendant toute la durée du processus. Si des écarts sont détectés, l’équipe technique doit évaluer les ajustements nécessaires conformément à la procédure.
L’enregistrement des températures assure la traçabilité et permet de démontrer que le cycle a été réalisé dans les paramètres définis.
Méthodes utilisées pour les traitements thermiques localisés
Résistances électriques
Le chauffage par résistances est l’une des méthodes les plus utilisées pour les réparations et les traitements localisés réalisés sur site.
Sa flexibilité permet de l’adapter aux tuyauteries, aux soudures circonférentielles et aux composants présentant des géométries complexes. Il permet également de diviser la zone en différents canaux de contrôle.
Induction
Le chauffage par induction utilise des bobines pour générer des courants induits dans le métal. Il permet d’appliquer rapidement et de manière contrôlée de l’énergie sur des zones précises.
La conception de l’enroulement, la puissance et la distance par rapport au composant doivent être calculées en fonction de la géométrie et des propriétés du matériau.
Fours portables
Lorsqu’une pièce complète doit être traitée mais qu’il est impossible de la transporter vers un four fixe, il est possible de construire des fours portables autour du composant.
Cette solution est particulièrement adaptée aux pièces de grandes dimensions, à la préfabrication de tuyauteries ou aux projets réalisés directement dans les installations du client.
Traitements thermiques localisés avec Intec Heat
Chez Intec Heat, nous réalisons l’étude, la planification et l’exécution de traitements thermiques après soudage, aussi bien en atelier que sur site.
Nous disposons d’équipements électriques, de systèmes d’induction, de programmateurs automatiques, d’enregistreurs et de thermocouples afin d’adapter chaque cycle aux caractéristiques du composant.
Nos techniciens contrôlent les différentes phases du traitement et génèrent les enregistrements nécessaires afin de garantir la traçabilité du processus.
Chaque traitement thermique localisé nécessite une solution spécifique. Une analyse correcte du matériau, de la géométrie, de la soudure et des conditions d’exécution constitue la base pour obtenir une répartition homogène de la température et atteindre les résultats définis dans la procédure.
Contactez Intec Heat pour étudier les besoins de votre projet et concevoir le traitement thermique le mieux adapté.