Le préchauffage des soudures en raffinerie consiste à élever et à contrôler la température du matériau autour de la zone à souder avant le début de l’opération. Son objectif est de maîtriser la vitesse de refroidissement de l’assemblage et de réduire certains risques métallurgiques, notamment pour les matériaux, les épaisseurs et les conditions de soudage susceptibles de favoriser la fissuration.
Dans une raffinerie, où les tuyauteries, les appareils à pression, les colonnes et d’autres équipements sont soumis à des conditions de service exigeantes, une bonne maîtrise de la température pendant le soudage constitue une étape importante des travaux. La température de préchauffage n’est pas universelle : elle doit être définie en fonction du matériau, de l’épaisseur, du mode opératoire de soudage et des spécifications applicables au projet.
Pourquoi est-il important de préchauffer une soudure dans une raffinerie ?
Pendant le soudage, une zone très localisée du matériau atteint des températures élevées avant de commencer à refroidir. Cette différence de température peut créer des conditions favorisant l’apparition de certains défauts.
Le préchauffage permet de ralentir le refroidissement de la soudure et du métal de base, en laissant davantage de temps à l’hydrogène pour diffuser et en réduisant le risque de formation de microstructures excessivement dures et sensibles à la fissuration.
Parmi les facteurs pouvant être maîtrisés grâce à un préchauffage correctement conçu figurent :
- Le risque de fissuration liée à l’hydrogène dans certains aciers
- La vitesse de refroidissement de l’assemblage
- La formation de microstructures excessivement dures
- Les contraintes thermiques générées pendant le soudage
- La stabilité des conditions de soudage entre les passes
Cet aspect revêt une importance particulière dans les raffineries, car de nombreuses interventions concernent des composants de forte épaisseur ou des équipements dont la réparation et la fabrication nécessitent un contrôle thermique précis.
Quels facteurs déterminent la température de préchauffage ?
Il n’existe pas de température unique applicable à toutes les soudures réalisées dans une raffinerie.
La valeur doit être déterminée en fonction des caractéristiques du matériau et du mode opératoire de soudage. Parmi les facteurs à analyser figurent :
- Composition chimique du matériau : elle influence sa sensibilité à certains mécanismes de fissuration.
- Épaisseur : les composants de forte épaisseur peuvent présenter des conditions de refroidissement différentes.
- Géométrie de l’assemblage : la configuration et le degré de bridage influencent le comportement thermique.
- Métaux d’apport et mode opératoire de soudage : l’apport d’hydrogène et l’énergie de soudage sont des variables importantes.
- Température entre passes : elle doit être maintenue dans les limites établies pendant l’exécution.
- Code ou spécification applicable : le mode opératoire doit respecter les exigences techniques définies pour le projet.
Où le préchauffage est-il appliqué dans une raffinerie ?
Les installations de raffinage comprennent de nombreux composants faisant l’objet d’opérations de soudage lors de la fabrication, du montage, de la maintenance ou des réparations.
Parmi les applications les plus courantes figurent :
Tuyauteries et lignes de procédé
Les réseaux de tuyauteries industrielles comportent de nombreuses soudures circonférentielles et des raccordements pouvant nécessiter un préchauffage avant et pendant le soudage.
Le contrôle thermique permet de maintenir les conditions définies dans le mode opératoire, même lorsque les travaux concernent des épaisseurs importantes ou des matériaux particulièrement exigeants.
Appareils à pression
Les appareils à pression nécessitent un contrôle précis des opérations de fabrication et de réparation.
Le préchauffage peut faire partie du mode opératoire de soudage de différents composants, notamment lorsque les caractéristiques du matériau et de l’assemblage rendent nécessaire la maîtrise de la vitesse de refroidissement.
Colonnes et équipements de procédé
Les colonnes industrielles comptent parmi les équipements de grandes dimensions présents dans les raffineries. En raison de leurs dimensions et de leurs caractéristiques de construction, certaines opérations de soudage nécessitent des solutions thermiques adaptées à l’équipement lui-même.
Intec-Heat est spécialisée dans le traitement thermique des grands équipements du secteur Oil & Gas, notamment les colonnes, les sphères de stockage et les racks de tuyauteries.
Réparations lors des arrêts d’installation
Lors d’un arrêt de maintenance, des travaux de réparation ou de modification peuvent nécessiter la réalisation de nouvelles soudures.
Dans ces situations, la solution thermique doit être adaptée aux conditions réelles de l’installation et aux délais disponibles pour exécuter les travaux.
Quelles méthodes de préchauffage sont utilisées ?
La technologie employée dépend de la géométrie, du matériau, de la température requise, de la configuration de la soudure et des conditions de travail.
Chez Intec-Heat, nous utilisons principalement le chauffage par résistances électriques et par induction, ainsi que des solutions spécifiques pour les composants en mouvement.
Préchauffage par résistances électriques
Les éléments chauffants sont disposés autour de la zone de soudage afin de transmettre la chaleur au composant. Leur flexibilité permet de les adapter à différentes géométries et de configurer plusieurs zones de chauffage.
Les résistances céramiques, par exemple, peuvent être utilisées pour les soudures longitudinales et circonférentielles sur les tuyauteries, les appareils à pression et d’autres composants. Leur conception modulaire permet de raccorder différentes unités afin de contrôler précisément la température.
Cette solution est particulièrement intéressante lorsqu’un chauffage localisé et une répartition thermique adaptée à la géométrie de la pièce sont nécessaires.
Préchauffage par induction
L’induction génère un champ électromagnétique qui provoque directement l’échauffement du matériau métallique.
L’une de ses principales caractéristiques est sa rapidité de chauffage, ainsi que la possibilité de concentrer l’apport thermique sur la zone souhaitée. Cette technologie peut être particulièrement utile pour les tuyauteries, les composants de forte épaisseur et les interventions pour lesquelles les délais d’exécution jouent un rôle essentiel.
Chez Intec-Heat, nous utilisons des câbles d’induction et, lorsque l’application l’exige, des câbles refroidis par eau afin de renforcer la sécurité pendant le processus.
Qu’en est-il des pièces en mouvement ?
Certaines opérations sont réalisées sur des viroles qui tournent pendant le soudage. Dans ces applications, il n’est pas toujours possible d’utiliser une résistance conventionnelle directement sur la surface.
Intec-Heat dispose de systèmes de chauffage radiant par résistances et de solutions d’induction équipées d’inducteurs roulants. Ces systèmes intègrent des capteurs et des mécanismes de contrôle permettant d’interrompre automatiquement le chauffage si la pièce s’arrête de manière inattendue, afin d’éviter une surchauffe localisée.
Comment la température est-elle contrôlée pendant le préchauffage ?
Il ne suffit pas d’appliquer de la chaleur. Il faut également vérifier que la pièce atteint et maintient la température spécifiée.
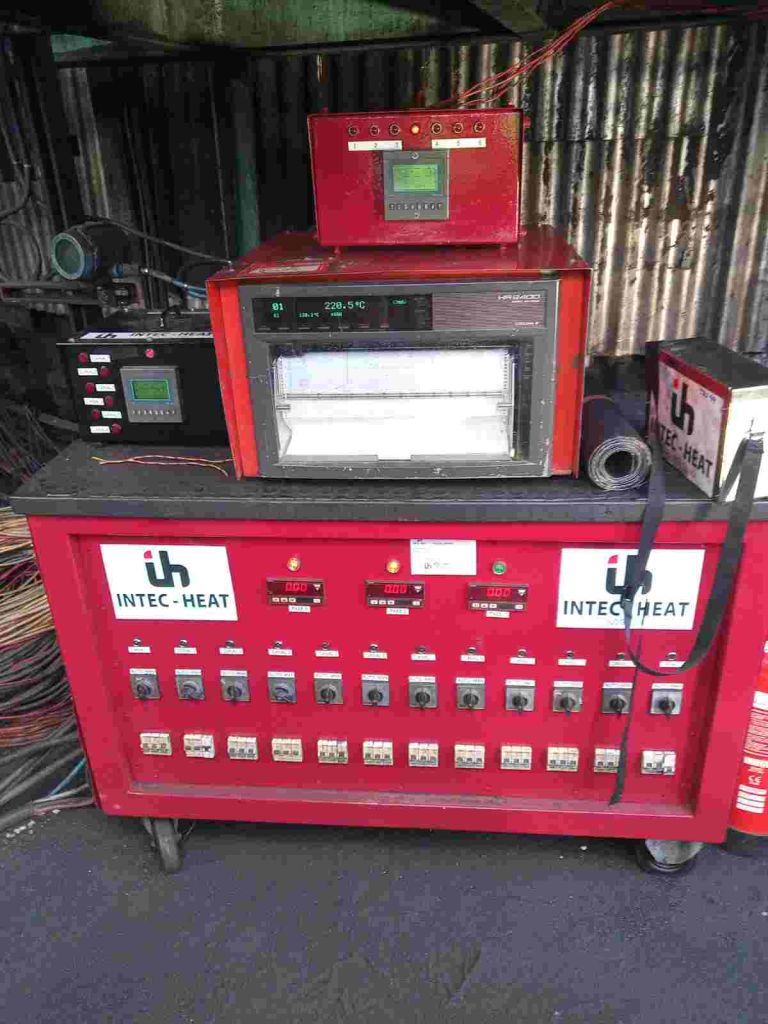
Des thermocouples, des capteurs infrarouges, des régulateurs automatiques et des systèmes d’enregistrement de température peuvent être utilisés à cet effet. Ces équipements permettent de suivre l’évolution thermique pendant l’opération et de détecter d’éventuels écarts.
Le contrôle est particulièrement important pour les composants de grandes dimensions, car une température apparemment correcte en un point ne garantit pas que l’ensemble de la zone concernée respecte les paramètres définis.
Dans les systèmes Intec-Heat, les capteurs et les régulateurs permettent de contrôler le processus et d’effectuer des ajustements en temps réel. Certaines applications intègrent également des systèmes de commande à distance et d’arrêt automatique.
Quelle est la différence entre le préchauffage et le PWHT ?
Bien que ces deux procédés soient des traitements thermiques liés au soudage, ils interviennent à des moments différents et poursuivent des objectifs distincts.
Le préchauffage est réalisé avant le soudage et peut être maintenu pendant l’opération afin de maîtriser le refroidissement et les conditions thermiques de l’assemblage.
Le PWHT (Post Weld Heat Treatment), ou traitement thermique après soudage, est appliqué après le soudage. L’un de ses principaux objectifs consiste à réduire les contraintes résiduelles générées pendant le processus.
Dans une raffinerie, ces deux traitements peuvent faire partie d’une stratégie de contrôle thermique d’une opération de soudage, mais ils ne doivent pas être confondus.
Pourquoi le préchauffage est-il particulièrement important dans les installations Oil & Gas ?
Les raffineries utilisent des équipements et des systèmes qui associent des matériaux métalliques, des exigences mécaniques élevées et des conditions d’exploitation nécessitant un contrôle rigoureux des interventions.
De plus, de nombreuses opérations concernent des composants de grandes dimensions qui ne peuvent pas être facilement transportés vers une installation conventionnelle de traitement thermique.
C’est pourquoi les solutions sur site jouent un rôle important. Les équipements thermiques doivent pouvoir s’adapter au composant, contrôler les températures nécessaires et permettre la documentation du processus.
Intec-Heat possède plus de 35 ans d’expérience dans le préchauffage, les traitements PWHT et le séchage des réfractaires. L’entreprise dispose également de son propre parc d’équipements de traitement thermique et bénéficie d’une présence internationale.
Nos activités dans le secteur Oil & Gas comprennent des interventions sur de grands équipements tels que les colonnes, les sphères de stockage et les racks de tuyauteries.
Un préchauffage adapté à chaque soudure
Le préchauffage des soudures en raffinerie doit être envisagé comme un processus technique dans lequel le matériau, le mode opératoire de soudage, la géométrie, la température et le système de contrôle sont étroitement liés.
Il ne s’agit pas simplement d’atteindre une température donnée. Il est nécessaire d’obtenir une répartition thermique appropriée et de maintenir les conditions spécifiées pendant le soudage.
Chez Intec-Heat, nous étudions les caractéristiques de chaque projet afin de sélectionner la technologie de chauffage la plus adaptée, qu’il s’agisse de résistances électriques ou d’induction, et de définir les systèmes de mesure et de contrôle nécessaires.
Cette combinaison d’ingénierie thermique, d’équipements adaptés et de surveillance du processus nous permet de réaliser des opérations de préchauffage sur des tuyauteries, des appareils à pression, des colonnes et d’autres composants d’installations de raffinage et du secteur Oil & Gas.
Questions fréquentes
Toutes les soudures d’une raffinerie nécessitent-elles un préchauffage ?
Non. La nécessité du préchauffage et la température requise dépendent du matériau, de l’épaisseur, du mode opératoire de soudage, des consommables, de la géométrie et des exigences techniques applicables.
Quelle est la meilleure méthode pour préchauffer une soudure ?
Il n’existe pas de méthode universelle. Les résistances électriques offrent une grande flexibilité pour s’adapter à différentes géométries, tandis que l’induction permet un chauffage rapide et contrôlé. Le choix dépend des conditions du projet.
Le préchauffage permet-il d’éviter les fissures dans les soudures ?
Il ne peut pas garantir l’élimination totale du risque. Un préchauffage correctement défini peut réduire certains risques, notamment la fissuration liée à l’hydrogène dans les matériaux sensibles, grâce à la maîtrise de la vitesse de refroidissement.
Faut-il contrôler la température entre passes ?
Oui. La température entre passes fait partie des conditions du mode opératoire de soudage et doit être maintenue dans les limites établies pour le matériau et le procédé concernés.
Le préchauffage peut-il être réalisé directement dans la raffinerie ?
Oui. Les systèmes de chauffage par résistances et par induction permettent de réaliser des préchauffages sur site, y compris sur des composants de grandes dimensions et certaines pièces en mouvement, à condition que la solution soit conçue en fonction des conditions de travail.