Le préchauffage est une opération fondamentale dans de nombreux procédés de soudage industriel. Son objectif est d’augmenter et de contrôler la température de la pièce avant le début du soudage afin de réduire le gradient thermique, de ralentir le refroidissement et de limiter le risque d’apparition de défauts.
Une application correcte de la chaleur peut contribuer à prévenir des problèmes tels que la fissuration induite par l’hydrogène, la formation de structures excessivement dures ou l’accumulation de contraintes thermiques dans l’assemblage soudé. Elle permet également de maintenir des conditions plus stables pendant le soudage, notamment sur les composants de forte épaisseur, les aciers alliés et les structures soumises à de fortes sollicitations mécaniques.
Parmi les technologies les plus couramment utilisées pour réaliser ce procédé figurent le préchauffage par résistances électriques et le préchauffage par induction. Bien que les deux solutions poursuivent le même objectif, elles génèrent et transmettent la chaleur de manière différente.
Le choix du système le plus adapté dépendra du matériau, de la géométrie de la pièce, de la température requise, du rythme de production et des conditions particulières du projet.
En quoi consiste le préchauffage d’une soudure ?
Le préchauffage consiste à appliquer de la chaleur de manière contrôlée dans la zone à souder ainsi que dans le matériau qui l’entoure. La pièce doit atteindre la température définie dans le mode opératoire de soudage avant le début de l’opération.
La température requise ne peut pas être déterminée de manière générique. Elle doit être établie en tenant compte de facteurs tels que :
- La composition chimique du matériau.
- L’épaisseur de la pièce.
- Le niveau de bridage de l’assemblage.
- Le procédé et le consommable de soudage.
- L’apport thermique prévu.
- La norme ou le code applicable.
- La teneur potentielle en hydrogène.
Outre l’atteinte de la température de préchauffage, il est important de contrôler la température entre les passes. Un chauffage irrégulier ou mal surveillé peut provoquer des écarts thermiques entre différents points du composant et affecter la qualité finale de l’assemblage.
C’est pourquoi un système de préchauffage ne doit pas être évalué uniquement en fonction de sa puissance. La répartition de la chaleur, la capacité de régulation et la traçabilité de la température sont tout aussi importantes.
Préchauffage par résistances électriques
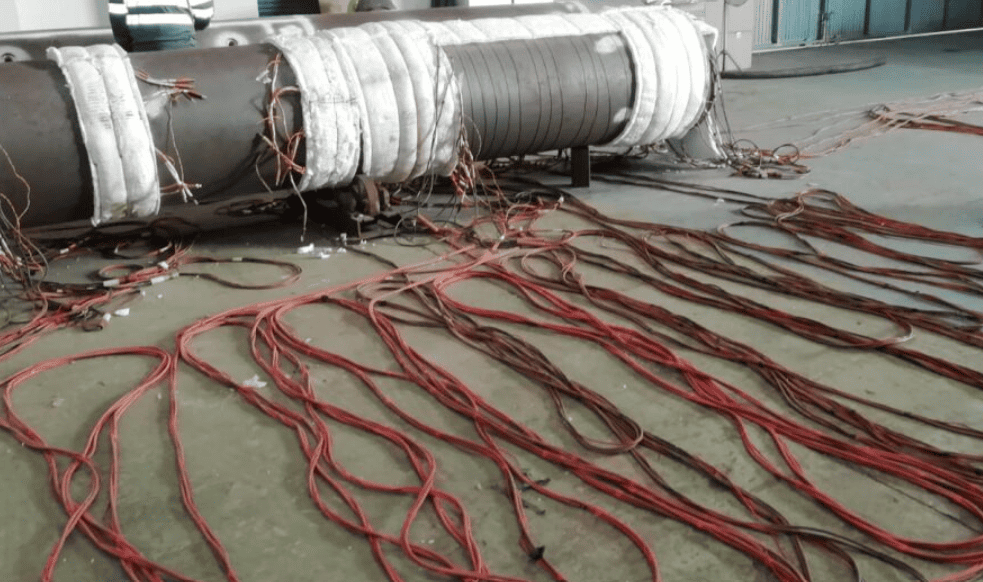
Le préchauffage par résistances électriques utilise des éléments chauffants placés en contact avec la pièce ou à une distance déterminée de sa surface. Lorsque le courant électrique les traverse, ces éléments chauffent et transmettent l’énergie au composant par conduction et rayonnement.
Les résistances peuvent être installées sous forme de couvertures, de bandes ou de modules céramiques. Leur flexibilité permet de les répartir autour des tuyauteries, des assemblages soudés et des composants présentant différentes géométries.
Intec Heat utilise cette technologie aussi bien sur des installations statiques que dans des applications spéciales impliquant des pièces en mouvement. Dans les travaux statiques, les résistances sont placées autour de la zone de soudage. Pour les enveloppes ou viroles en rotation pendant le procédé, il est possible d’utiliser des systèmes radiants sans contact, combinés à des capteurs infrarouges et à des dispositifs de sécurité.
Avantages des résistances électriques
Le chauffage par résistances se distingue par sa polyvalence. Les éléments chauffants peuvent être répartis dans différentes zones et commandés indépendamment afin d’adapter l’apport thermique à la géométrie de la pièce.
Ses principaux avantages sont notamment :
- Bonne adaptation aux tuyauteries et aux composants complexes.
- Possibilité de créer plusieurs zones de chauffage.
- Technologie éprouvée et largement utilisée.
- Adaptée aux traitements thermiques localisés.
- Facilité d’association avec une isolation thermique.
- Contrôle à l’aide de thermocouples et de programmateurs automatiques.
Cependant, pour obtenir une température uniforme, les résistances et l’isolation doivent être correctement installées. Un mauvais positionnement, un contact insuffisant ou une répartition inadéquate peuvent provoquer des points froids et des écarts de température.
Il convient également de tenir compte du fait que les éléments chauffants conservent de la chaleur après leur mise hors tension. Ils doivent donc refroidir avant d’être manipulés ou retirés.
Comment fonctionne le préchauffage par induction ?
Le chauffage par induction repose sur la génération d’un champ électromagnétique alternatif. Ce champ induit des courants électriques à l’intérieur du composant métallique, appelés courants de Foucault, qui produisent de la chaleur directement dans le matériau.
Contrairement aux résistances électriques, la source de chaleur n’a pas besoin d’atteindre une température élevée pour la transmettre à la pièce. C’est le métal lui-même qui agit comme élément chauffant.
Cette technologie peut être appliquée à l’aide de câbles d’induction enroulés autour de la pièce, de couvertures spécifiques ou d’inducteurs conçus pour une application déterminée. Selon l’équipement et la puissance requise, les câbles peuvent intégrer des systèmes de refroidissement.
Avantages du chauffage par induction
L’un des principaux avantages de l’induction est sa rapidité de chauffage. Comme la chaleur est générée directement dans le matériau, certaines pertes liées au transfert thermique depuis un élément extérieur sont réduites.
Cette technologie offre également :
- Une réponse rapide aux changements de réglage.
- Une bonne homogénéité autour des tuyauteries et des pièces cylindriques.
- L’absence d’éléments chauffants incandescents.
- La possibilité de maintenir une température stable pendant le soudage.
- Une bonne adaptation aux procédés automatisés ou répétitifs.
- Une application sur des pièces statiques comme sur des composants en mouvement.
Dans le cas des pièces rotatives, il est possible d’utiliser un inducteur mobile ou roulant équipé de systèmes de détection du mouvement. Si le composant s’arrête de manière inattendue, l’équipement peut interrompre le chauffage afin d’éviter une concentration excessive d’énergie.
L’induction nécessite néanmoins une ingénierie d’application adaptée. La disposition des câbles, le nombre de spires, la distance par rapport à la pièce, la puissance disponible et les propriétés électromagnétiques du matériau influencent le résultat.
Induction ou résistances électriques
Aucune technologie n’est supérieure dans toutes les situations. Le choix doit être effectué après analyse des besoins techniques et opérationnels de chaque projet.
| Critère | Résistances électriques | Induction |
|---|---|---|
| Génération de chaleur | La résistance chauffe et transmet l’énergie à la pièce | La chaleur est générée directement dans le matériau |
| Adaptation géométrique | Très flexible grâce aux couvertures et modules | Nécessite de configurer le câble ou l’inducteur |
| Vitesse de chauffage | Généralement progressive | Habituellement plus rapide |
| Contrôle par zones | Permet d’installer des circuits indépendants | Dépend de la conception du système d’induction |
| Applications localisées | Très courantes pour les réparations et les soudures | Possibles avec une configuration adaptée |
| Procédés répétitifs | Adaptés | Particulièrement intéressants grâce à leur rapidité |
| Pièces en mouvement | Systèmes radiants spécifiques | Inducteurs mobiles ou roulants |
| Installation auxiliaire | Résistances, isolation et système de contrôle | Équipement d’induction, câbles et éventuel refroidissement |
L’importance du contrôle de la température
Quelle que soit la technologie choisie, le contrôle de la température constitue un élément essentiel du préchauffage. Il ne suffit pas d’appliquer de la chaleur : il faut vérifier que la zone de soudage atteint la valeur définie et qu’elle reste dans les limites autorisées.
Des thermocouples, des capteurs infrarouges, des programmateurs automatiques et des enregistreurs de température peuvent être utilisés à cette fin. Ces instruments permettent de réguler la puissance, de détecter les écarts et de documenter le déroulement du procédé.
La traçabilité est particulièrement importante dans des secteurs tels que la production d’énergie, l’industrie pétrochimique, la fabrication d’appareils sous pression, la construction navale, l’industrie éolienne et la maintenance des tuyauteries.
Des solutions de préchauffage adaptées à chaque projet
Chez Intec Heat, nous proposons des services de préchauffage industriel par résistances électriques et par induction, aussi bien pour des applications statiques que pour des composants en mouvement.
Chaque projet est étudié en tenant compte des caractéristiques du matériau, de la géométrie de la pièce, du mode opératoire de soudage et des conditions de travail. À partir de cette analyse, nous définissons la technologie de chauffage, la disposition des capteurs, le système de contrôle et la puissance nécessaire.
Un choix approprié de la méthode de préchauffage permet d’améliorer l’homogénéité thermique, de réduire les risques métallurgiques et d’accroître la fiabilité de l’assemblage soudé. Plutôt que de choisir de manière générale entre induction et résistances, l’essentiel consiste à concevoir une solution thermique adaptée aux besoins réels de chaque opération.