El precalentamiento es una operación fundamental en numerosos procesos de soldadura industrial. Su objetivo es elevar y controlar la temperatura de la pieza antes de comenzar a soldar para reducir el gradiente térmico, ralentizar el enfriamiento y disminuir el riesgo de aparición de defectos.
Una correcta aplicación del calor puede ayudar a prevenir problemas como la fisuración inducida por hidrógeno, la formación de estructuras excesivamente duras o la acumulación de tensiones térmicas en la unión soldada. Además, permite mantener unas condiciones más estables durante la soldadura, especialmente en componentes de gran espesor, aceros aleados y estructuras sometidas a exigencias mecánicas elevadas.
Entre las tecnologías más utilizadas para realizar este proceso se encuentran el precalentamiento mediante resistencias eléctricas y el precalentamiento por inducción. Aunque ambas soluciones persiguen el mismo resultado, generan y transmiten el calor de forma diferente.
Elegir el sistema más adecuado dependerá del material, la geometría de la pieza, la temperatura requerida, el ritmo de producción y las condiciones particulares del proyecto.
¿En qué consiste el precalentamiento de una soldadura?
El precalentamiento consiste en aplicar calor de manera controlada en la zona que se va a soldar y en el material situado alrededor de ella. La pieza debe alcanzar la temperatura establecida en el procedimiento de soldadura antes de que comience la operación.
La temperatura necesaria no puede determinarse de manera genérica. Debe establecerse teniendo en cuenta factores como:
- La composición química del material.
- El espesor de la pieza.
- El nivel de restricción de la unión.
- El procedimiento y consumible de soldadura.
- El aporte térmico previsto.
- La normativa o código aplicable.
- El contenido potencial de hidrógeno.
Además de alcanzar la temperatura de precalentamiento, es importante controlar la temperatura entre pasadas. Un calentamiento irregular o mal monitorizado puede generar diferencias térmicas entre distintos puntos del componente y afectar a la calidad final de la unión.
Por este motivo, un sistema de precalentamiento no debe valorarse únicamente por su potencia. La distribución del calor, la capacidad de regulación y la trazabilidad de la temperatura son igualmente importantes.
Precalentamiento mediante resistencias eléctricas
El precalentamiento por resistencias eléctricas utiliza elementos calefactores que se colocan en contacto con la pieza o a una distancia determinada de la superficie. Al circular corriente eléctrica, estos elementos se calientan y transfieren la energía al componente mediante conducción y radiación.
Las resistencias pueden instalarse en forma de mantas, bandas o módulos cerámicos. Su flexibilidad permite distribuirlas alrededor de tuberías, uniones soldadas y componentes con geometrías diversas.
Intec Heat emplea esta tecnología tanto en instalaciones estáticas como en aplicaciones especiales con piezas en movimiento. En trabajos estáticos, las resistencias se colocan alrededor de la zona de soldadura. En envolventes o virolas que giran durante el proceso, pueden utilizarse sistemas radiantes sin contacto, combinados con sensores infrarrojos y dispositivos de seguridad.
Ventajas de las resistencias eléctricas
El calentamiento mediante resistencias destaca por su versatilidad. Los elementos calefactores pueden distribuirse en diferentes zonas y controlarse de manera independiente para adaptar el aporte térmico a la geometría de la pieza.
Entre sus principales ventajas se encuentran:
- Buena adaptación a tuberías y componentes complejos.
- Posibilidad de crear varias zonas de calentamiento.
- Tecnología consolidada y ampliamente utilizada.
- Adecuación para tratamientos térmicos localizados.
- Facilidad para combinarla con aislamiento térmico.
- Control mediante termopares y programadores automáticos.
No obstante, para obtener una temperatura uniforme es necesario instalar correctamente las resistencias y el aislamiento. Una mala colocación, un contacto insuficiente o una distribución inadecuada pueden provocar puntos fríos y diferencias de temperatura.
También debe tenerse en cuenta que los elementos calefactores conservan calor después de desconectarse. Por ello, deben enfriarse antes de su manipulación o retirada.
¿Cómo funciona el precalentamiento por inducción?
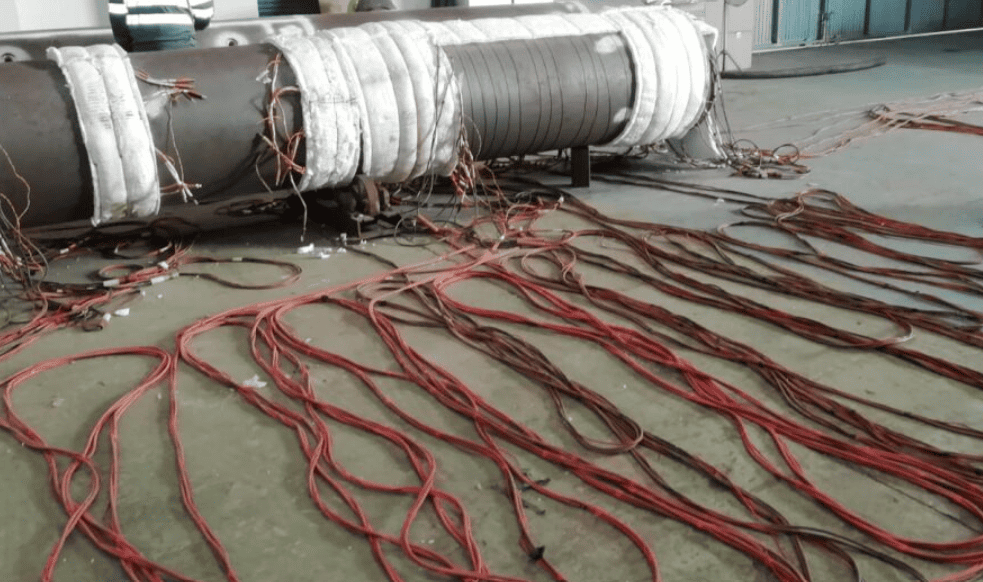
El calentamiento por inducción funciona mediante la generación de un campo electromagnético alterno. Este campo induce corrientes eléctricas en el interior del componente metálico, conocidas como corrientes de Foucault, que producen calor dentro del propio material.
A diferencia de las resistencias eléctricas, la fuente de calor no necesita alcanzar una temperatura elevada para transmitirla a la pieza. Es el propio metal el que actúa como elemento calefactor.
Para aplicar esta tecnología pueden utilizarse cables de inducción enrollados alrededor de la pieza, mantas específicas o inductores diseñados para una aplicación concreta. Dependiendo del equipo y de la potencia requerida, los cables pueden incorporar sistemas de refrigeración.
Ventajas del calentamiento por inducción
Una de las principales ventajas de la inducción es su velocidad de calentamiento. Al generarse el calor directamente en el material, se reducen determinadas pérdidas asociadas a la transferencia térmica desde un elemento externo.
Esta tecnología también ofrece:
- Respuesta rápida ante cambios en la regulación.
- Buena uniformidad alrededor de tuberías y piezas cilíndricas.
- Ausencia de elementos calefactores incandescentes.
- Posibilidad de mantener una temperatura estable durante la soldadura.
- Adaptación a procesos automatizados o repetitivos.
- Aplicación en piezas estáticas y componentes en movimiento.
En el caso de piezas rotativas, puede utilizarse un inductor móvil o rodante equipado con sistemas de detección de movimiento. Si el componente se detiene de forma inesperada, el equipo puede interrumpir el calentamiento para evitar una concentración excesiva de energía.
Sin embargo, la inducción también requiere una correcta ingeniería de aplicación. La disposición de los cables, el número de vueltas, la distancia a la pieza, la potencia disponible y las propiedades electromagnéticas del material influyen en el resultado.
Inducción frente a resistencias eléctricas
No existe una tecnología que resulte superior en todas las situaciones. La elección debe realizarse después de analizar las necesidades técnicas y operativas de cada proyecto.
| Criterio | Resistencias eléctricas | Inducción |
| Generación del calor | La resistencia se calienta y transmite energía a la pieza | El calor se genera en el propio material |
| Adaptación geométrica | Muy flexible mediante mantas y módulos | Requiere configurar el cable o inductor |
| Velocidad de calentamiento | Generalmente progresiva | Habitualmente más rápida |
| Control por zonas | Permite instalar circuitos independientes | Depende del diseño del sistema de inducción |
| Aplicaciones localizadas | Muy habitual en reparaciones y soldaduras | Viable con una configuración adecuada |
| Procesos repetitivos | Adecuada | Especialmente interesante por su rapidez |
| Piezas en movimiento | Sistemas radiantes específicos | Inductores móviles o rodantes |
| Instalación auxiliar | Resistencias, aislamiento y control | Equipo de inducción, cables y posible refrigeración |
La importancia del control de temperatura
Independientemente de la tecnología elegida, el control de temperatura es una parte esencial del precalentamiento. No basta con aplicar calor: es necesario comprobar que la zona de soldadura alcanza el valor establecido y que este se mantiene dentro de los límites permitidos.
Para ello pueden utilizarse termopares, sensores infrarrojos, programadores automáticos y registradores de temperatura. Estos instrumentos permiten regular la potencia, detectar desviaciones y documentar el desarrollo del proceso.
La trazabilidad resulta especialmente relevante en sectores como la generación de energía, la industria petroquímica, la fabricación de recipientes a presión, la construcción naval, la industria eólica y el mantenimiento de tuberías.
Soluciones de precalentamiento adaptadas a cada proyecto
En Intec Heat ofrecemos servicios de precalentamiento industrial mediante resistencias eléctricas e inducción, tanto para aplicaciones estáticas como para componentes en movimiento.
Cada proyecto se estudia teniendo en cuenta las características del material, la geometría de la pieza, el procedimiento de soldadura y las condiciones de trabajo. A partir de este análisis se define la tecnología de calentamiento, la distribución de los sensores, el sistema de control y la potencia necesaria.
Seleccionar correctamente el método de precalentamiento permite mejorar la uniformidad térmica, reducir riesgos metalúrgicos y aumentar la fiabilidad de la unión soldada. Por ello, más que escoger entre inducción o resistencias de forma genérica, la clave consiste en diseñar una solución térmica adaptada a las necesidades reales de cada operación.