O pré-aquecimento de soldaduras em refinarias consiste em elevar e controlar a temperatura do material em redor da zona a soldar antes do início da operação. O seu objetivo é controlar a velocidade de arrefecimento da junta e reduzir determinados riscos metalúrgicos, especialmente em materiais, espessuras e condições de soldadura suscetíveis à formação de fissuras.
Numa refinaria, onde existem tubagens, equipamentos sob pressão, colunas e outros equipamentos sujeitos a condições de serviço exigentes, o controlo adequado da temperatura durante a soldadura é uma parte importante da execução dos trabalhos. A temperatura de pré-aquecimento não é universal: deve ser estabelecida de acordo com o material, a espessura, o procedimento de soldadura e as especificações aplicáveis ao projeto.
Porque é importante pré-aquecer uma soldadura numa refinaria?
Durante a soldadura, uma zona muito específica do material atinge temperaturas elevadas e começa posteriormente a arrefecer. Esta diferença térmica pode criar condições que favorecem determinados defeitos.
O pré-aquecimento permite abrandar o arrefecimento da soldadura e do metal de base, proporcionando mais tempo para a difusão do hidrogénio e reduzindo a possibilidade de formação de microestruturas excessivamente duras e suscetíveis à fissuração.
Entre os aspetos que podem ser controlados através de um pré-aquecimento corretamente concebido encontram-se:
- O risco de fissuração associada ao hidrogénio em determinados aços
- A velocidade de arrefecimento da junta
- A formação de microestruturas excessivamente duras
- As tensões térmicas geradas durante a soldadura
- A estabilidade das condições de soldadura entre passes
Este aspeto assume especial relevância nas refinarias, uma vez que muitas operações envolvem componentes de grande espessura ou equipamentos cuja reparação e fabrico exigem um controlo térmico preciso.
Que fatores determinam a temperatura de pré-aquecimento?
Não existe uma temperatura que possa ser aplicada a todas as soldaduras de uma refinaria.
O valor deve ser estabelecido com base nas características do material e no procedimento de soldadura. Entre os fatores a analisar encontram-se:
- Composição química do material: influencia a sua suscetibilidade a determinados mecanismos de fissuração.
- Espessura: os componentes de maior espessura podem apresentar diferentes condições de arrefecimento.
- Geometria da junta: a configuração e o grau de restrição influenciam o comportamento térmico.
- Consumíveis e procedimento de soldadura: o aporte de hidrogénio e o aporte térmico são variáveis relevantes.
- Temperatura entre passes: deve manter-se dentro dos limites estabelecidos durante a execução.
- Código ou especificação aplicável: o procedimento deve cumprir os requisitos técnicos definidos para o projeto.
Onde se aplica o pré-aquecimento numa refinaria?
As instalações de refinação possuem numerosos componentes nos quais são realizadas operações de soldadura durante o fabrico, a montagem, a manutenção ou a reparação.
Entre as aplicações mais habituais encontram-se:
Tubagens e Linhas de Processo
As tubagens industriais incluem numerosas soldaduras circunferenciais e ligações que podem exigir pré-aquecimento antes e durante a soldadura.
O controlo térmico permite manter as condições estabelecidas no procedimento, mesmo quando se trabalha com espessuras consideráveis ou materiais particularmente exigentes.
Equipamentos sob Pressão
Os equipamentos sob pressão exigem um controlo preciso das operações de fabrico e reparação.
O pré-aquecimento pode fazer parte do procedimento de soldadura de diferentes componentes, especialmente quando as características do material e da junta tornam necessário controlar a velocidade de arrefecimento.
Colunas e Equipamentos de Processo
As colunas industriais estão entre os equipamentos de maiores dimensões presentes nas refinarias. Devido às suas dimensões e características construtivas, determinadas operações de soldadura exigem soluções térmicas adaptadas ao próprio equipamento.
A Intec-Heat é especializada no tratamento térmico de grandes equipamentos do setor Oil & Gas, incluindo colunas, esferas de armazenamento e racks de tubagens.
Reparações Durante Paragens de Instalação
Durante uma paragem de manutenção, podem ser realizados trabalhos de reparação ou modificação que impliquem novas soldaduras.
Nestes casos, a solução térmica deve adaptar-se às condições reais da instalação e aos prazos disponíveis para a execução dos trabalhos.
Que métodos de pré-aquecimento são utilizados?
A tecnologia utilizada depende da geometria, do material, da temperatura necessária, da configuração da soldadura e das condições de trabalho.
Na Intec-Heat, utilizamos principalmente resistências elétricas e aquecimento por indução, além de soluções específicas para componentes em movimento.
Pré-aquecimento por Resistências Elétricas
As resistências são colocadas em redor da zona de soldadura para transferir calor para o componente. A sua flexibilidade permite adaptá-las a diferentes geometrias e configurar várias zonas de aquecimento.
As resistências cerâmicas, por exemplo, podem ser utilizadas tanto em soldaduras longitudinais como circunferenciais de tubagens, equipamentos sob pressão e outros componentes. A sua conceção modular permite ligar diferentes unidades para controlar a temperatura com precisão.
É uma solução particularmente interessante quando é necessário um aquecimento localizado e uma distribuição térmica adaptada à geometria da peça.
Pré-aquecimento por Indução
A indução gera um campo eletromagnético que provoca o aquecimento diretamente no material metálico.
Uma das suas principais características é a rapidez de aquecimento, além da possibilidade de concentrar o aporte térmico na zona necessária. Pode ser particularmente útil em tubagens, componentes de grande espessura e trabalhos em que os tempos de execução assumem especial importância.
Na Intec-Heat, utilizamos cabos de indução e, quando a aplicação o exige, cabos refrigerados a água para proporcionar maior segurança durante o processo.
O que acontece com as peças em movimento?
Algumas operações são realizadas em virolas que rodam durante a soldadura. Nestas aplicações, nem sempre é possível utilizar uma resistência convencional diretamente sobre a superfície.
A Intec-Heat dispõe de sistemas de aquecimento radiante por resistências e soluções de indução com indutores rolantes. Estes sistemas incorporam sensores e mecanismos de controlo que permitem interromper automaticamente o aquecimento caso a peça pare inesperadamente, evitando um sobreaquecimento localizado.
Como se controla a temperatura durante o pré-aquecimento?
Não basta aplicar calor. É necessário verificar se a peça atinge e mantém a temperatura estabelecida.
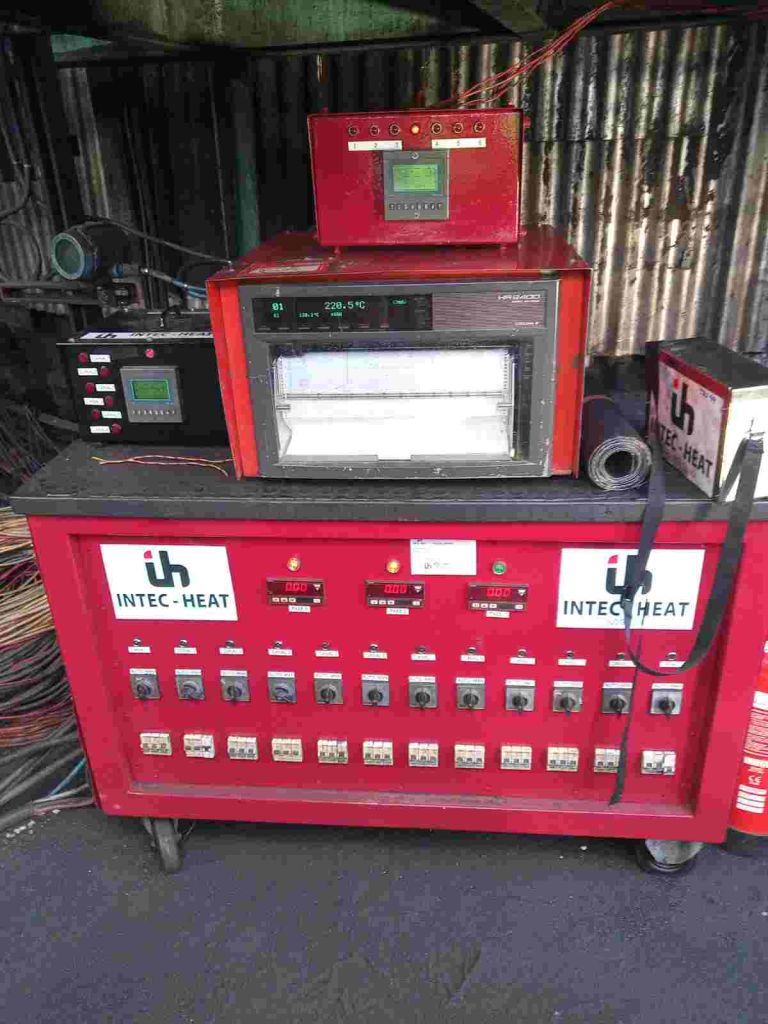
Para isso, podem ser utilizados termopares, sensores infravermelhos, controladores automáticos e sistemas de registo de temperatura. Estes equipamentos permitem acompanhar a evolução térmica durante a operação e detetar possíveis desvios.
O controlo é particularmente importante quando se trabalha com componentes de grandes dimensões, uma vez que uma temperatura aparentemente correta num determinado ponto não garante que toda a zona de interesse se encontre dentro dos parâmetros estabelecidos.
Nos sistemas da Intec-Heat, os sensores e controladores permitem monitorizar o processo e efetuar ajustes em tempo real. Em determinadas aplicações, também são incorporados sistemas de controlo remoto e de desligamento automático.
Qual é a diferença entre pré-aquecimento e PWHT?
Embora ambos sejam tratamentos térmicos relacionados com a soldadura, são realizados em momentos diferentes e têm objetivos distintos.
O pré-aquecimento é realizado antes da soldadura e pode ser mantido durante a operação para controlar o arrefecimento e as condições térmicas da junta.
O PWHT (Post Weld Heat Treatment), ou tratamento térmico pós-soldadura, é aplicado após a soldadura e tem como um dos seus principais objetivos aliviar as tensões residuais geradas durante o processo.
Numa refinaria, ambos podem fazer parte de uma estratégia de controlo térmico de uma operação de soldadura, mas não devem ser confundidos.
Porque é especialmente importante nas instalações Oil & Gas?
As refinarias operam com equipamentos e sistemas que combinam materiais metálicos, elevadas exigências mecânicas e condições de funcionamento que requerem um controlo rigoroso das intervenções.
Além disso, muitas operações são realizadas em componentes de grandes dimensões que não podem ser facilmente transportados para uma instalação convencional de tratamento térmico.
Por esse motivo, as soluções in situ desempenham um papel importante. O equipamento térmico deve conseguir adaptar-se ao componente, controlar as temperaturas necessárias e permitir documentar o processo.
A Intec-Heat conta com mais de 35 anos de experiência em pré-aquecimento, tratamentos PWHT e secagem de refratários, além de uma frota própria de equipamentos de tratamento térmico e presença internacional.
A nossa atividade no setor Oil & Gas inclui trabalhos em grandes equipamentos, como colunas, esferas de armazenamento e racks de tubagens.
Um Pré-aquecimento Adaptado a Cada Soldadura
O pré-aquecimento de soldaduras em refinarias deve ser encarado como um processo técnico em que o material, o procedimento de soldadura, a geometria, a temperatura e o sistema de controlo estão interligados.
Não se trata simplesmente de atingir uma determinada temperatura. É necessário conseguir uma distribuição térmica adequada e manter as condições estabelecidas durante a soldadura.
Na Intec-Heat, estudamos as características de cada projeto para selecionar a tecnologia de aquecimento mais adequada, seja através de resistências elétricas ou indução, e definir os sistemas de medição e controlo necessários.
Esta combinação de engenharia térmica, equipamentos adequados e monitorização do processo permite realizar trabalhos de pré-aquecimento em tubagens, equipamentos sob pressão, colunas e outros componentes de instalações de refinação e do setor Oil & Gas.
Perguntas Frequentes
Todas as soldaduras de uma refinaria necessitam de pré-aquecimento?
Não. A necessidade e a temperatura de pré-aquecimento dependem do material, da espessura, do procedimento de soldadura, dos consumíveis, da geometria e dos requisitos técnicos aplicáveis.
Qual é o melhor método para pré-aquecer uma soldadura?
Não existe um método universal. As resistências elétricas oferecem grande flexibilidade para se adaptarem a diferentes geometrias, enquanto a indução permite um aquecimento rápido e controlado. A escolha depende das condições do projeto.
O pré-aquecimento evita a formação de fissuras na soldadura?
Não é possível garantir que elimine completamente o risco. Um pré-aquecimento corretamente definido pode reduzir determinados riscos, especialmente a fissuração associada ao hidrogénio em materiais suscetíveis, através do controlo da velocidade de arrefecimento.
É necessário controlar a temperatura entre passes?
Sim. A temperatura entre passes faz parte das condições do procedimento de soldadura e deve manter-se dentro dos limites estabelecidos para o material e o processo em questão.
O pré-aquecimento pode ser realizado diretamente na refinaria?
Sim. Os sistemas de resistências e indução permitem realizar pré-aquecimentos in situ, mesmo em componentes de grandes dimensões e determinadas peças em movimento, desde que a solução seja concebida de acordo com as condições de trabalho.