El precalentamiento de soldaduras en refinerías consiste en elevar y controlar la temperatura del material alrededor de la zona que va a soldarse antes de comenzar la operación. Su objetivo es controlar la velocidad de enfriamiento de la unión y reducir determinados riesgos metalúrgicos, especialmente en materiales, espesores y condiciones de soldadura susceptibles a la fisuración.
En una refinería, donde existen tuberías, recipientes a presión, columnas y otros equipos sometidos a condiciones de servicio exigentes, controlar correctamente la temperatura durante la soldadura es una parte importante de la ejecución del trabajo. La temperatura de precalentamiento no es universal: debe establecerse según el material, el espesor, el procedimiento de soldadura y las especificaciones aplicables al proyecto.
¿Por qué es importante precalentar una soldadura en una refinería?
Durante la soldadura, una zona muy concreta del material alcanza temperaturas elevadas y posteriormente comienza a enfriarse. Esta diferencia térmica puede generar condiciones que favorezcan determinados defectos.
El precalentamiento permite ralentizar el enfriamiento de la soldadura y del material base, dando más tiempo para que el hidrógeno pueda difundirse y reduciendo la posibilidad de formar microestructuras excesivamente duras y susceptibles a la fisuración.
Entre los aspectos que pueden controlarse mediante un precalentamiento correctamente diseñado se encuentran:
- El riesgo de fisuración asociada al hidrógeno en determinados aceros
- La velocidad de enfriamiento de la unión
- La formación de estructuras excesivamente duras
- Las tensiones térmicas generadas durante la soldadura
- La estabilidad de las condiciones de soldadura entre pasadas
Esto adquiere especial relevancia en refinerías porque muchas operaciones afectan a componentes de gran espesor o a equipos cuya reparación y fabricación requieren un control térmico preciso.
¿Qué factores determinan la temperatura de precalentamiento?
No existe una temperatura que pueda aplicarse a cualquier soldadura de una refinería.
El valor debe establecerse a partir de las características del material y del procedimiento de soldadura. Entre los factores que deben analizarse están:
- Composición química del material: influye en su susceptibilidad a determinados mecanismos de fisuración.
- Espesor: los componentes de mayor espesor pueden presentar condiciones de enfriamiento diferentes.
- Geometría de la unión: la configuración y el nivel de restricción afectan al comportamiento térmico.
- Consumible y procedimiento de soldadura: el aporte de hidrógeno y el aporte térmico son variables relevantes.
- Temperatura entre pasadas: debe mantenerse dentro de los límites establecidos durante la ejecución.
- Código o especificación aplicable: el procedimiento debe ajustarse a los requisitos técnicos definidos para el proyecto.
¿Dónde se aplica el precalentamiento en una refinería?
Las instalaciones de refino cuentan con numerosos componentes en los que se realizan operaciones de soldadura durante la fabricación, montaje, mantenimiento o reparación.
Entre las aplicaciones más habituales encontramos:
Tuberías y líneas de proceso
Las tuberías industriales incorporan numerosas soldaduras circunferenciales y conexiones que pueden requerir precalentamiento antes y durante la soldadura.
El control térmico permite mantener las condiciones establecidas en el procedimiento incluso cuando se trabaja con espesores importantes o materiales especialmente exigentes.
Recipientes a presión
Los recipientes sometidos a presión requieren un control preciso de las operaciones de fabricación y reparación.
El precalentamiento puede formar parte del procedimiento de soldadura de diferentes componentes, especialmente cuando las características del material y la unión hacen necesario controlar la velocidad de enfriamiento.
Columnas y equipos de proceso
Las columnas industriales son algunos de los grandes equipos que encontramos en las refinerías. Por sus dimensiones y características constructivas, determinadas operaciones de soldadura requieren soluciones térmicas adaptadas al propio equipo.
Intec-Heat está especializada precisamente en el tratamiento térmico de grandes equipos de Oil & Gas, entre ellos columnas, esferas de almacenamiento y racks de tuberías.
Reparaciones durante paradas de planta
Durante una parada de mantenimiento pueden ejecutarse trabajos de reparación o modificación que impliquen nuevas soldaduras.
En estos casos, la solución térmica debe adaptarse a las condiciones reales de la instalación y a los tiempos disponibles para ejecutar el trabajo.
¿Qué métodos de precalentamiento se utilizan?
La tecnología utilizada depende de la geometría, el material, la temperatura requerida, la configuración de la soldadura y las condiciones de trabajo.
En Intec-Heat empleamos principalmente resistencias eléctricas e inducción, además de soluciones específicas para componentes en movimiento.
Precalentamiento mediante resistencias eléctricas
Las resistencias se colocan alrededor de la zona de soldadura para transferir calor al componente. Su flexibilidad permite adaptarlas a diferentes geometrías y configurar distintas zonas de calentamiento.
Las resistencias cerámicas, por ejemplo, pueden utilizarse tanto en soldaduras longitudinales como circunferenciales de tuberías, recipientes y otros componentes. Su diseño modular permite conectar diferentes unidades para controlar de forma precisa la temperatura.
Es una solución especialmente interesante cuando se necesita un calentamiento localizado y una distribución térmica adaptada a la geometría de la pieza.
Precalentamiento por inducción
La inducción genera un campo electromagnético que provoca el calentamiento directamente en el material metálico.
Una de sus principales características es la rapidez de calentamiento, además de la posibilidad de concentrar el aporte térmico sobre la zona necesaria. Puede resultar especialmente útil en tuberías, componentes de gran espesor y trabajos donde los tiempos de ejecución tienen especial importancia.
En Intec-Heat utilizamos cables de inducción y, cuando la aplicación lo requiere, cables refrigerados por agua para trabajar con mayor seguridad durante el proceso.
¿Qué ocurre con las piezas en movimiento?
Algunas operaciones se realizan sobre virolas que giran durante la soldadura. En estas aplicaciones no siempre es posible utilizar una resistencia convencional directamente sobre la superficie.
Intec-Heat dispone de sistemas radiantes mediante resistencias y soluciones de inducción con inductores rodantes. Estos sistemas incorporan sensores y mecanismos de control que permiten interrumpir automáticamente el calentamiento si la pieza se detiene inesperadamente, evitando un sobrecalentamiento localizado.
¿Cómo se controla la temperatura durante el precalentamiento?
Aplicar calor no es suficiente. Hay que comprobar que la pieza alcanza y mantiene la temperatura establecida.
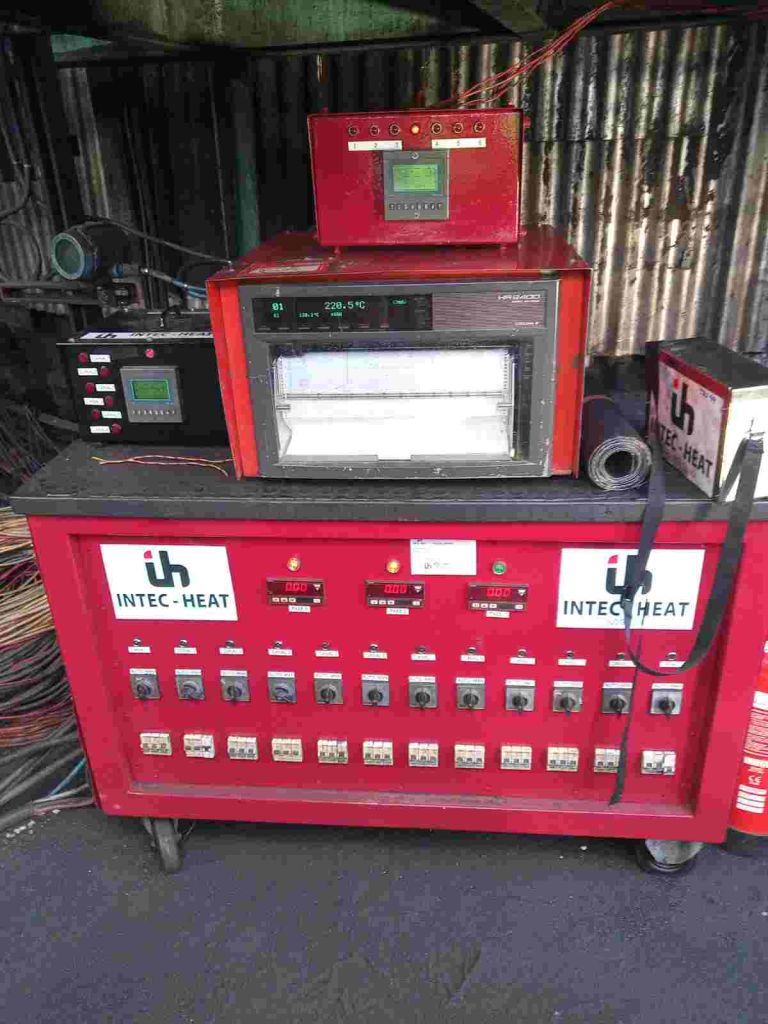
Para ello pueden utilizarse termopares, sensores infrarrojos, programadores automáticos y sistemas de registro de temperatura. Estos equipos permiten conocer la evolución térmica durante la operación y detectar posibles desviaciones.
El control resulta especialmente importante cuando se trabaja con grandes componentes, porque una temperatura aparentemente correcta en un punto no garantiza que toda la zona de interés se encuentre dentro de los parámetros establecidos.
En los sistemas de Intec-Heat, los sensores y programadores permiten controlar el proceso y realizar ajustes en tiempo real. En determinadas aplicaciones también se incorporan sistemas de control remoto y desconexión automática.
¿Qué diferencia hay entre precalentamiento y PWHT?
Aunque ambos son tratamientos térmicos relacionados con una soldadura, se realizan en momentos diferentes y tienen objetivos distintos.
El precalentamiento se realiza antes de soldar y puede mantenerse durante la operación para controlar el enfriamiento y las condiciones térmicas de la unión.
El PWHT (Post Weld Heat Treatment) se aplica después de la soldadura y tiene como uno de sus principales objetivos aliviar las tensiones residuales generadas durante el proceso.
En una refinería, ambos pueden formar parte de una estrategia de control térmico de una operación de soldadura, pero no deben confundirse.
¿Por qué es especialmente importante en instalaciones Oil & Gas?
Las refinerías trabajan con equipos y sistemas en los que confluyen materiales metálicos, altas exigencias mecánicas y condiciones de operación que requieren un control riguroso de las intervenciones.
Además, muchas operaciones se realizan sobre componentes de grandes dimensiones que no pueden trasladarse fácilmente a una instalación convencional de tratamiento térmico.
Por eso, las soluciones in situ tienen un papel importante. El equipo térmico debe poder adaptarse al componente, controlar las temperaturas necesarias y permitir documentar el proceso.
Intec-Heat cuenta con más de 35 años de experiencia en precalentamiento, tratamientos PWHT y secado de refractarios, además de una flota propia de equipos de tratamiento térmico y presencia internacional.
Nuestra actividad en el sector Oil & Gas incluye trabajos sobre grandes equipos como columnas, esferas de almacenamiento y racks de tuberías.
Un precalentamiento adaptado a cada soldadura
El precalentamiento de soldaduras en refinerías debe plantearse como un proceso técnico en el que material, procedimiento de soldadura, geometría, temperatura y sistema de control están relacionados.
No se trata simplemente de alcanzar una determinada temperatura. Es necesario conseguir una distribución térmica adecuada y mantener las condiciones establecidas durante la soldadura.
En Intec-Heat estudiamos las características de cada proyecto para seleccionar la tecnología de calentamiento más adecuada, ya sea mediante resistencias eléctricas o inducción, y definir los sistemas de medición y control necesarios.
Esta combinación de ingeniería térmica, equipos adecuados y monitorización del proceso permite abordar trabajos de precalentamiento en tuberías, recipientes, columnas y otros componentes de instalaciones de refino y Oil & Gas.
Preguntas frecuentes
¿Todas las soldaduras de una refinería necesitan precalentamiento?
No. La necesidad y temperatura de precalentamiento dependen del material, espesor, procedimiento de soldadura, consumibles, geometría y requisitos técnicos aplicables.
¿Qué método es mejor para precalentar una soldadura?
No existe un método universal. Las resistencias eléctricas ofrecen gran flexibilidad para adaptarse a diferentes geometrías, mientras que la inducción permite un calentamiento rápido y controlado. La elección depende de las condiciones del proyecto.
¿El precalentamiento evita las grietas en la soldadura?
No puede garantizarse que elimine por completo el riesgo. Un precalentamiento correctamente establecido puede reducir determinados riesgos, especialmente la fisuración asociada al hidrógeno en materiales susceptibles, al controlar la velocidad de enfriamiento.
¿Se debe controlar la temperatura entre pasadas?
Sí. La temperatura entre pasadas forma parte de las condiciones del procedimiento de soldadura y debe mantenerse dentro de los límites establecidos para el material y proceso concreto.
¿Puede realizarse el precalentamiento directamente en la refinería?
Sí. Los sistemas de resistencias e inducción permiten realizar precalentamientos in situ, incluso sobre grandes componentes y determinadas piezas en movimiento, siempre que la solución se diseñe de acuerdo con las condiciones del trabajo.