Les traitements thermiques par induction utilisent un champ électromagnétique pour générer de la chaleur directement dans un composant métallique. Cette technologie permet un chauffage rapide, localisé et contrôlé, ce qui la rend particulièrement adaptée aux procédés industriels tels que le préchauffage des soudures et le traitement thermique après soudage (PWHT).
Le principal avantage par rapport aux autres systèmes ne réside pas uniquement dans la rapidité. L’induction permet d’adapter l’apport thermique à la géométrie et à la zone à traiter, tout en assurant un contrôle précis de la température pendant le processus. Chez Intec-Heat, nous utilisons cette technologie dans différents secteurs industriels, aussi bien pour des applications statiques que pour certaines pièces en mouvement.
Comment fonctionne un traitement thermique par induction ?
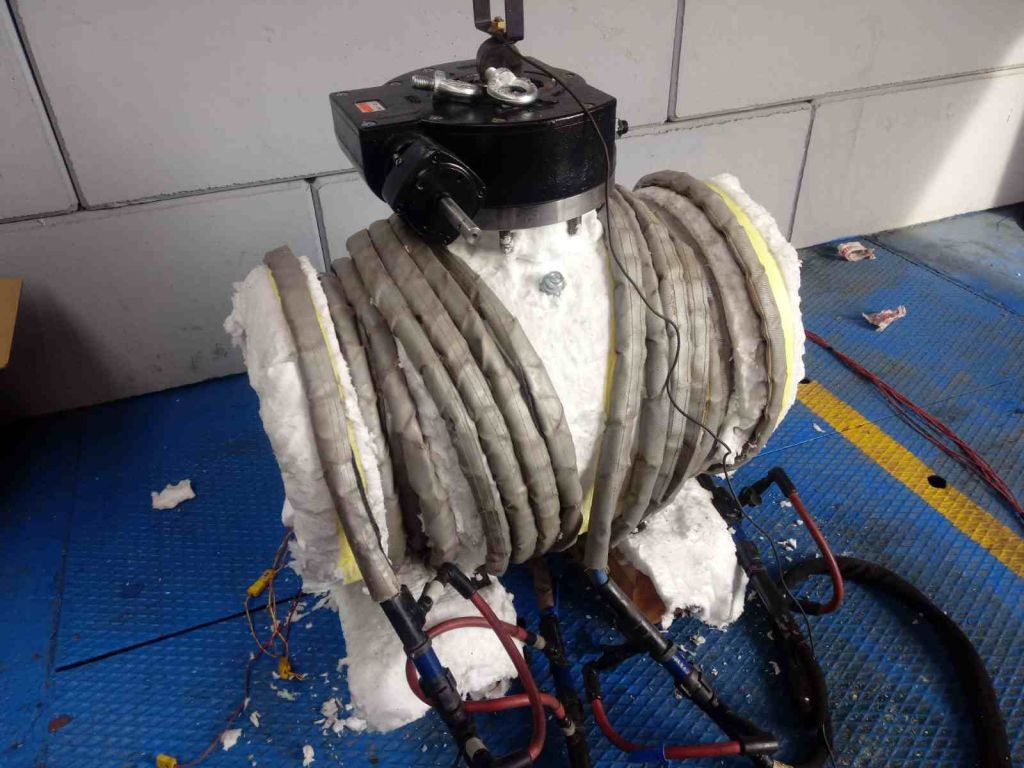
Le chauffage par induction repose sur la génération d’un champ électromagnétique alternatif. Pour cela, des câbles ou des inducteurs sont disposés autour de la zone à chauffer.
Lorsque le courant alternatif circule dans le système, le champ électromagnétique induit des courants électriques directement dans le composant métallique. Ces courants produisent de la chaleur au sein du matériau, sans qu’il soit nécessaire de chauffer préalablement une résistance qui transmettrait ensuite l’énergie à la pièce.
La configuration du système dépend de chaque application. Le nombre de spires, la longueur des câbles, leur position par rapport au composant et la puissance utilisée doivent être calculés afin d’obtenir la répartition thermique nécessaire.
Ainsi, un traitement par induction ne consiste pas simplement à placer un câble autour d’une pièce et à appliquer un courant électrique. Il nécessite une étude préalable des caractéristiques du composant et la définition des conditions de chauffage.
Quelles sont les étapes d’un traitement thermique par induction ?
Bien que la procédure varie selon le traitement, elle commence généralement par une analyse technique du composant et des exigences thermiques.
Il est nécessaire de prendre en compte plusieurs paramètres :
-
Le matériau et les propriétés du composant
-
L’épaisseur et les dimensions
-
La géométrie de la zone à chauffer
-
La température cible
-
La zone de traitement
-
Le mode opératoire de soudage, dans le cas d’un assemblage soudé
-
Les conditions de travail et l’espace disponible
À partir de ces informations, le système d’induction est configuré et la disposition des câbles ou des inducteurs est déterminée.
Les systèmes de mesure et de contrôle sont ensuite installés afin de vérifier la température réelle de la pièce. Pendant le traitement, la puissance est régulée pour atteindre et maintenir les paramètres définis.
Quels sont les avantages du chauffage par induction ?
L’induction présente des caractéristiques particulièrement intéressantes lorsqu’il est nécessaire de chauffer une zone précise d’un composant industriel.
Rapidité de chauffage
La chaleur étant générée directement dans le matériau, le chauffage par induction permet d’atteindre rapidement la température cible. Cet avantage est particulièrement utile lorsque les délais de production, de montage ou de réparation sont déterminants.
Chauffage localisé
L’énergie peut être concentrée sur la zone nécessitant un traitement, évitant ainsi de chauffer inutilement les autres parties du composant.
Cette caractéristique est particulièrement intéressante pour les soudures, les tuyauteries et les composants nécessitant un contrôle précis de la zone affectée thermiquement.
Contrôle du processus
Le chauffage par induction peut être associé à des thermocouples, des capteurs et des systèmes de régulation automatique afin de maintenir la température dans les limites définies.
Cela permet de contrôler le traitement et d’enregistrer l’évolution de la température, un aspect particulièrement important dans les applications industrielles nécessitant une traçabilité.
Répartition uniforme de la température
Lorsque le système est correctement conçu, les inducteurs peuvent être configurés pour obtenir une répartition thermique homogène autour des tuyauteries et d’autres composants de géométrie cylindrique.
Sécurité accrue dans certaines applications
Le chauffage par induction ne nécessite pas l’application directe d’éléments chauffants incandescents sur l’ensemble de la surface traitée. Cela peut réduire certains risques liés à l’utilisation d’éléments chauffants exposés.
Pour quels traitements utilise-t-on l’induction ?
La technologie par induction peut être utilisée dans différents procédés thermiques. Chez Intec-Heat, elle joue un rôle particulièrement important dans le préchauffage et les traitements thermiques après soudage.
Préchauffage des soudures
Avant et pendant certaines opérations de soudage, il est nécessaire de maintenir le matériau à une température déterminée. L’objectif est de contrôler le refroidissement de l’assemblage et de réduire certains risques associés au procédé.
L’induction permet d’augmenter rapidement la température de la zone concernée et de la maintenir sous contrôle pendant le soudage. La température doit être définie en fonction du matériau, de l’épaisseur, du mode opératoire de soudage et des spécifications du projet.
Dans le cadre du préchauffage par induction, cette technologie est notamment utilisée pour les tuyauteries, les appareils à pression et les composants de forte épaisseur.
Traitement thermique après soudage (PWHT)
Le PWHT est réalisé après le soudage et a pour objectif principal de réduire les contraintes résiduelles générées pendant le procédé.
L’induction permet de porter le métal aux températures de traitement nécessaires grâce à des câbles haute fréquence. La conception correcte de l’enroulement et le choix de la longueur des câbles sont essentiels pour obtenir le résultat attendu.
Dans certaines opérations de réparation et de traitement localisé, cette solution permet de traiter des zones spécifiques sans devoir placer l’ensemble du composant dans un four.
Les traitements PWHT peuvent être réalisés à l’aide de différentes technologies, notamment le chauffage électrique par résistance, le chauffage par induction et les méthodes de chauffage par combustion.
Quelles sont les applications industrielles des traitements par induction ?
La capacité à réaliser des chauffages rapides et localisés permet d’utiliser l’induction dans de nombreux environnements industriels.
Parmi ses applications, on retrouve :
-
Tuyauteries : Préchauffage et traitements thermiques localisés des soudures.
-
Appareils à pression : Procédés thermiques appliqués aux assemblages et aux composants nécessitant un contrôle précis.
-
Chaudronnerie lourde : Traitements thermiques de pièces de forte épaisseur.
-
Pétrole et gaz : Interventions dans les raffineries, les installations pétrochimiques et les équipements de procédé.
-
Offshore : Traitement thermique de grandes structures et d’assemblages soudés.
-
Construction navale : Construction et réparation de structures et de composants.
-
Énergie : Applications thermiques sur des composants et des structures industriels.
-
Préfabrication et maintenance : Procédés répétitifs ou réparations nécessitant un chauffage localisé.
Ces secteurs font partie des domaines d’intervention d’Intec-Heat, aux côtés de la sidérurgie, de l’aéronautique et de l’industrie cimentière.
Peut-on utiliser l’induction sur des pièces en mouvement ?
Oui, il existe des configurations spécifiques adaptées à certaines applications.
Pour les pièces qui tournent pendant le soudage, il est possible d’utiliser des inducteurs mobiles ou à rouleaux. Ces systèmes permettent de maintenir le chauffage pendant le déplacement du composant.
Chez Intec-Heat, nous utilisons des solutions intégrant des capteurs capables de détecter le mouvement de la pièce. Si celle-ci s’arrête de manière inattendue, le système peut déclencher un arrêt automatique afin d’éviter une surchauffe localisée.
Cette solution est particulièrement intéressante dans les procédés industriels où la pièce ne reste pas immobile pendant toute l’opération.