O tratamento térmico localizado permite aplicar um ciclo controlado de aquecimento e arrefecimento numa zona específica de um componente industrial. É utilizado principalmente em soldaduras, tubagens, recipientes sob pressão e reparações em campo quando não é possível ou eficiente colocar todo o equipamento num forno.
Esta técnica exige um controlo preciso da temperatura, das velocidades de aquecimento e arrefecimento, dos tempos de manutenção e da distribuição do calor. Uma execução incorreta pode provocar diferenças térmicas, deformações ou novas tensões no material.
Por este motivo, cada tratamento deve ser planeado de acordo com a composição do metal, a espessura, a geometria, o tipo de soldadura e os requisitos estabelecidos no procedimento aplicável.
O que é um tratamento térmico localizado?
Um tratamento térmico localizado consiste em aquecer apenas a soldadura e uma determinada zona do material adjacente, em vez de submeter todo o componente a um ciclo térmico.
Quando realizado após a soldadura, este procedimento é conhecido como tratamento térmico pós-soldadura localizado ou PWHT localizado. O seu objetivo habitual é reduzir as tensões residuais geradas durante a soldadura e modificar determinadas propriedades do material e da zona afetada pelo calor.
A soldadura provoca um aquecimento e arrefecimento desigual. Enquanto o metal depositado e as áreas próximas atingem temperaturas elevadas, o restante componente permanece a uma temperatura inferior. Esta diferença pode provocar contrações, alterações microestruturais e tensões residuais.
Através de um ciclo térmico controlado, é possível reduzir estas tensões, ajustar a dureza e melhorar a estabilidade da união. Os resultados dependerão sempre do material e do procedimento definido para o projeto.
Quando é utilizado um tratamento térmico localizado?
O tratamento localizado é especialmente útil quando o tamanho, a geometria ou a localização do componente impedem a realização do processo num forno fixo.
É habitual nos seguintes casos:
- Soldaduras circunferenciais de tubagens.
- Reparações realizadas durante paragens de instalações.
- Uniões entre tubagens, flanges e acessórios.
- Soldaduras em recipientes sob pressão.
- Ligações entre bocais e equipamentos.
- Componentes instalados em refinarias ou centrais energéticas.
- Estruturas offshore e navais.
- Equipamentos demasiado grandes para serem colocados num forno.
- Intervenções em que não é viável desmontar o componente.
A principal vantagem é permitir realizar o tratamento térmico in situ, atuando apenas sobre a zona necessária e reduzindo os trabalhos de desmontagem, transporte e manuseamento.
No entanto, o facto de o tratamento ser localizado não significa que a sua área de atuação possa ficar limitada ao cordão de soldadura. É necessário definir uma faixa aquecida com largura suficiente e controlar a transição da temperatura para as zonas não tratadas.
Diferenças entre o tratamento localizado e o tratamento em forno
Num tratamento térmico realizado em forno, o componente completo é colocado num recinto onde a temperatura pode ser distribuída de forma homogénea. Esta é a opção mais adequada quando o tamanho da peça e a disponibilidade das instalações o permitem.
No tratamento localizado, o calor é aplicado numa zona limitada através de resistências elétricas, sistemas de indução ou outros equipamentos adaptados ao componente.
A principal dificuldade consiste em controlar os gradientes térmicos. Enquanto a soldadura e a faixa tratada atingem a temperatura prevista, as áreas mais afastadas permanecem a temperaturas inferiores. Se esta transição for demasiado brusca, podem surgir deformações ou tensões adicionais.
Por este motivo, devem ser corretamente determinados:
- A largura da faixa aquecida.
- A zona de controlo da temperatura.
- A extensão do isolamento.
- A posição dos elementos de aquecimento.
- A localização e o número de termopares.
- As velocidades de aquecimento e arrefecimento.
- O tempo de manutenção.
- A diferença de temperatura permitida entre os pontos.
A escolha entre um tratamento completo e um tratamento localizado deve ter em consideração as normas aplicáveis, o procedimento de soldadura, as características do material e as condições do projeto.
Como é realizado um PWHT localizado?
O processo começa com o estudo técnico da soldadura e do componente. Nesta fase são analisados o material base, a espessura, o diâmetro, a geometria, as condições de acesso e os requisitos do código ou especificação aplicável.
Com base nestas informações, é definido o procedimento de tratamento térmico.
Preparação da zona
Antes da instalação dos equipamentos, a superfície é inspecionada e é delimitada a zona que deve ser aquecida. Também são verificados possíveis elementos próximos que possam ser afetados pela temperatura.
A preparação deve garantir um contacto adequado entre o componente, os elementos de aquecimento e os sensores.
Instalação dos elementos de aquecimento
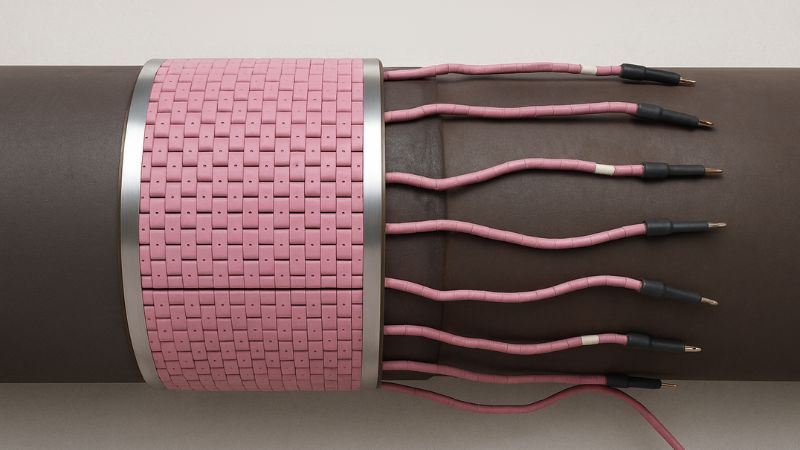
Em aplicações localizadas são habitualmente utilizadas resistências elétricas flexíveis, disponíveis em formatos como mantas, bandas ou serpentinas.
Estes elementos podem adaptar-se a tubagens, flanges, depósitos e outras geometrias industriais. São distribuídos à volta da soldadura para conseguir uma aplicação de calor homogénea.
Outra possibilidade é o aquecimento por indução, que gera calor através de campos eletromagnéticos. Este método pode ser especialmente útil quando é necessária uma transferência rápida e localizada de energia.
Colocação do isolamento
O isolamento térmico reduz as perdas de calor e ajuda a distribuir a temperatura de forma uniforme. Também facilita o controlo das velocidades de aquecimento e arrefecimento.
Deve cobrir tanto a zona aquecida como a área necessária para suavizar a transição térmica para o restante componente.
Instalação dos termopares
Os termopares são fixados em pontos estratégicos para medir a evolução da temperatura. O seu número e localização dependerão do tamanho, da geometria e das tolerâncias definidas no procedimento.
Uma colocação incorreta pode fornecer leituras que não representem a temperatura real da soldadura ou da zona termicamente afetada.
Os sensores são ligados a programadores e registadores que permitem controlar o ciclo e gerar um gráfico do tratamento.
Execução e registo da curva térmica
Depois de preparado o sistema, inicia-se o aquecimento de acordo com a rampa estabelecida. Ao atingir a temperatura necessária, esta é mantida durante o tempo definido e, posteriormente, inicia-se o arrefecimento controlado.
Durante todo o processo são monitorizadas as leituras dos termopares. Caso sejam detetados desvios, a equipa técnica deve avaliar os ajustes necessários de acordo com o procedimento.
O registo das temperaturas proporciona rastreabilidade e permite demonstrar que o ciclo foi executado dentro dos parâmetros estabelecidos.
Métodos utilizados em tratamentos térmicos localizados
Resistências elétricas
O aquecimento através de resistências é um dos métodos mais utilizados em reparações e tratamentos localizados em campo.
A sua flexibilidade permite adaptá-lo a tubagens, soldaduras circunferenciais e componentes com geometrias complexas. Além disso, permite dividir a área em diferentes canais de controlo.
Indução
O aquecimento por indução utiliza bobinas para gerar correntes induzidas no metal. Permite aplicar energia de forma rápida e controlada em zonas específicas.
O desenho do enrolamento, a potência e a distância em relação ao componente devem ser calculados de acordo com a geometria e as propriedades do material.
Fornos portáteis
Quando é necessário tratar uma peça completa, mas não é possível transportá-la para um forno fixo, podem ser construídos fornos portáteis à volta do componente.
Esta solução é útil para peças de grandes dimensões, pré-fabricação de tubagens ou projetos realizados diretamente nas instalações do cliente.
Tratamentos térmicos localizados com a Intec Heat
Na Intec Heat realizamos o estudo, o planeamento e a execução de tratamentos térmicos pós-soldadura, tanto em oficina como em campo.
Dispomos de equipamentos elétricos, equipamentos de indução, programadores automáticos, registadores e termopares para adaptar cada ciclo às características do componente.
Os nossos técnicos controlam as diferentes fases do tratamento e geram o registo necessário para garantir a rastreabilidade do processo.
Cada tratamento térmico localizado exige uma solução específica. Analisar corretamente o material, a geometria, a soldadura e as condições de execução é fundamental para obter uma distribuição uniforme da temperatura e alcançar os resultados definidos no procedimento.
Contacte a Intec Heat para analisarmos as necessidades do seu projeto e concebermos o tratamento térmico mais adequado.